Nyheter

Anpassad skåpmontering: Kolumner först, komponenter andra

Anpassad skåpmontering: Kolumner först, komponenter andra

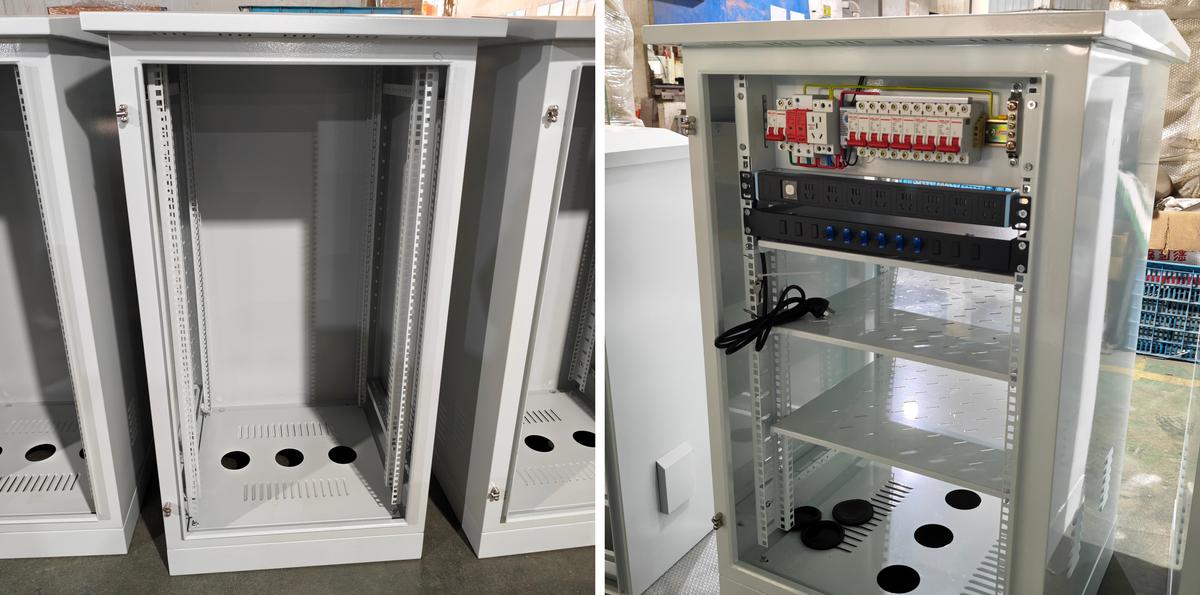
Anpassad skåpmontering pågår hos Ouyue Electric på en ny order på 80 enheter enligt en specifikation. Plåt och pulverlackering är klara, dörrarna står öppna i monteringsutrymmet och pelare, hyllor och komponenter går in i skåpen en enhet i taget. Skåpen på bilderna är en del av raden som nu monteras.

En ny modell förändrar insidan, inte skalet

En ny anpassad modell ändrar sällan skalet. Skillnaderna sitter inuti: skåpsmått, pelardjup, hyllantal, utskärningspositioner och komponentkvantitet. Varje artikel kontrolleras mot kundens ritning innan arbetet påbörjas. Alla 80 enheter följer en ritning, så skalen skärs till ritning och montering följer konfigurationsbladet.

Kolumnerna är referenspunkten

Anpassad skåpmontering börjar vid pelarna. Ett kolumnpar är referensen för hela skåpet, och hyllor, rackkraftfördelningsenheten och kabelhanterare hänger alla från kolumnerna. En pelare avsatt två millimeter gör att hyllorna är ur nivå, sätter ett steg i frontpanelerna och öppnar ett synligt gap vid dörren. Diagonalmåtten kommer först och de två diagonalerna håller sig inom två millimeter från varandra innan arbetet går vidare.

80 enheter, ett datum

Konsistens över 80 enheter anpassade skåpmontering kommer från verktyg, inte från känsla. När den första enheten ställer in kolumnpositionen skapas ett lokaliseringsblock och senare enheter faller på samma block, så att varje kolumnpar i partiet landar på ett datum. Batcharbete misslyckas på ett specifikt sätt: enstaka enheter passerar och grannar inte. En kund ställer upp två skåp på plats, dörrspringorna sitter på olika höjder och fixeringen innebär att pelare återställs.

Kolumndjup fram och bak följer utrustningens djup snarare än vana. Ett skåp för servrar tar kolumnerna tillbaka och lämnar en böjradie för kablage på framsidan, och ett skåp för nätverksutrustning tar kolonnerna framåt för åtkomst. Kolumner på ett anpassat skåp körs på justerbara positioner, och montering placerar varje par till ritning istället för med ögat.

Komponenter nerifrån och upp

Komponenter går in nerifrån och upp, tunga delar låga. DIN-skenan av brytare sitter på toppen, och rackets kraftfördelningsenhet monteras på pelarna snarare än på bakplattan, så ett servicesamtal behöver inte dra ut hela enheten. Hyllor tar plats med last, och tyngre utrustning sitter närmare basen, vilket håller tyngdpunkten låg för transport och lyft.

Hyllorna är perforerade och hålen ventilerar värme samtidigt som man skär vikt. Fyra hörn bultar fast i kolumnerna och rör sig fram och bak; utrustning djupare än hyllan tar ett fäste, aldrig ett överhäng från framkanten. Interiören följer 19-tumsstandarden, så utrustningspaneler passar utan adaptrar.

Etapp Vad går in Varför det sitter på den punkten
En 19 tums kolumnpar Hyllor, eldistributionsenhet och kabelhanterare hänger alla från kolonnerna
Två Hyllor, brytskena, kraftdistributionsenhet Tunga delar blir låga först, så kablar behöver inte flyttas på utrustningen igen
Tre Kablage och dörrbindningsbygel Kapa längder efter att komponenter har fixats, mäter den verkliga vägen

Kabeldragning och jordning

Kabeldragning är det långsammaste steget i skåpmontering. Varje jordpunkt i skåpet återgår till en jordskena i mässing, och varje kontaktyta rengörs innan en klack går på. Dörren bär en separat grön-gul bindningsbygel till kroppen, eftersom en dörr som svänger flera hundra gånger inte får tappa bindningen. Bilderna visar jordledaren som redan går från komponentzonen till kroppen.

Ledarens storlek följer belastningen, inte vanan. Brytarledning och last har samma storlek, nollpunkten matchar fas, och jordledaren är aldrig mindre än halva fasledaren. Invändiga sträckor följer kabelkanalen inuti pelarna, med jämna dragavstånd och ingen ledare pressad mot en hyllkant.

Basplattans ingångar

Basplattan har tre runda ingångar, var och en försedd med en gummigenomföring. En hylsa är inte dekoration. Kabeln går genom ett stålhål och grader plus en avskuren kant slits genom en mantel under vibration, så att genomföringen håller kabeln från stål. Antalet anmälda följer kundens kabelplan, och en reservpost kostar mindre än en saknad post.

Batchflöde genom området

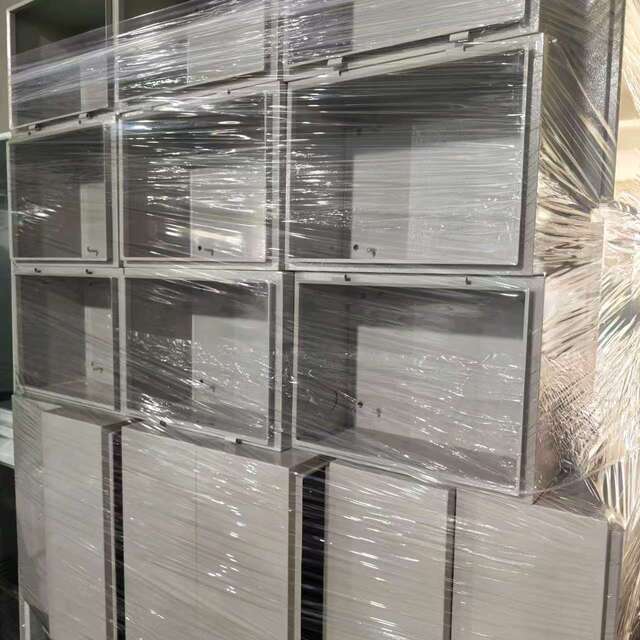
Åttio enheter sitter aldrig i monteringsområdet samtidigt, så anpassad skåpmontering körs i zoner för parti. Skåpen står i ett enda lager med åtkomst till gaffeltrucken mellan raderna, och varje färdig sats går för att testa innan nästa sats kommer in. Ett tomt skåp har lägst styvhet, så staplingen förvränger dörrfalsen på den nedre enheten och felet visar sig först vid dörrpassning.

Varje enhet kontrolleras innan den släpps. Dörren svänger tre gånger för gnidningsmärken, springan löper jämnt uppifrån och ned, spärren hakar helt och varje hylla och pelarskruv dras åt igen. Ett resekort registrerar montör, datum och konfigurationsartiklar, och ett prov från varje batch dras av kortnummer med resultat loggade i batchposten.

Specifikation

Skåpsmått och plåttjocklek byggs efter ritning. Materialalternativ är mjukt stål, 304 eller 316 rostfritt stål. Skyddsklasser tillgängliga i IP54, IP55, IP56 och IP65. CE-certifiering är på plats och minimibeställningen är 10 stycken. Kolumner, hyllor, utskärningspositioner och komponentpassning följer kundens ritning på varje anpassad skåpmontering.

Batchen går till krafttestning och packning när monteringen är klar, med leverans schemalagd batch för batch.

Relaterade nyheter
Lämna ett meddelande till mig
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies. Sekretesspolicy
AvvisaAcceptera